 VN


Lò Hơi Bị Chửa Là Gì? Nguyên Nhân Bao Hơi Bị Phồng, Cách Xử Lý Và Phòng Ngừa
Biên soạn: Đội ngũ kỹ thuật DIVI Group
Kiểm duyệt kỹ thuật: Kỹ sư Lê Văn Hiếu - Founder & CEO DIVI Group
Hiện tượng lò hơi bị chửa là cách gọi phổ biến trong thực tế để mô tả tình trạng bao hơi (ba lông hơi) hoặc thân chịu áp của nồi hơi bị phồng, biến dạng sau một thời gian vận hành
Đây là một trong những sự cố nghiêm trọng của hệ thống nồi hơi vì liên quan trực tiếp đến khả năng chịu áp của thiết bị. Nếu không được phát hiện và đánh giá kịp thời, hiện tượng này có thể làm tăng nguy cơ rò rỉ hơi, hư hỏng thiết bị và ảnh hưởng đến an toàn vận hành.
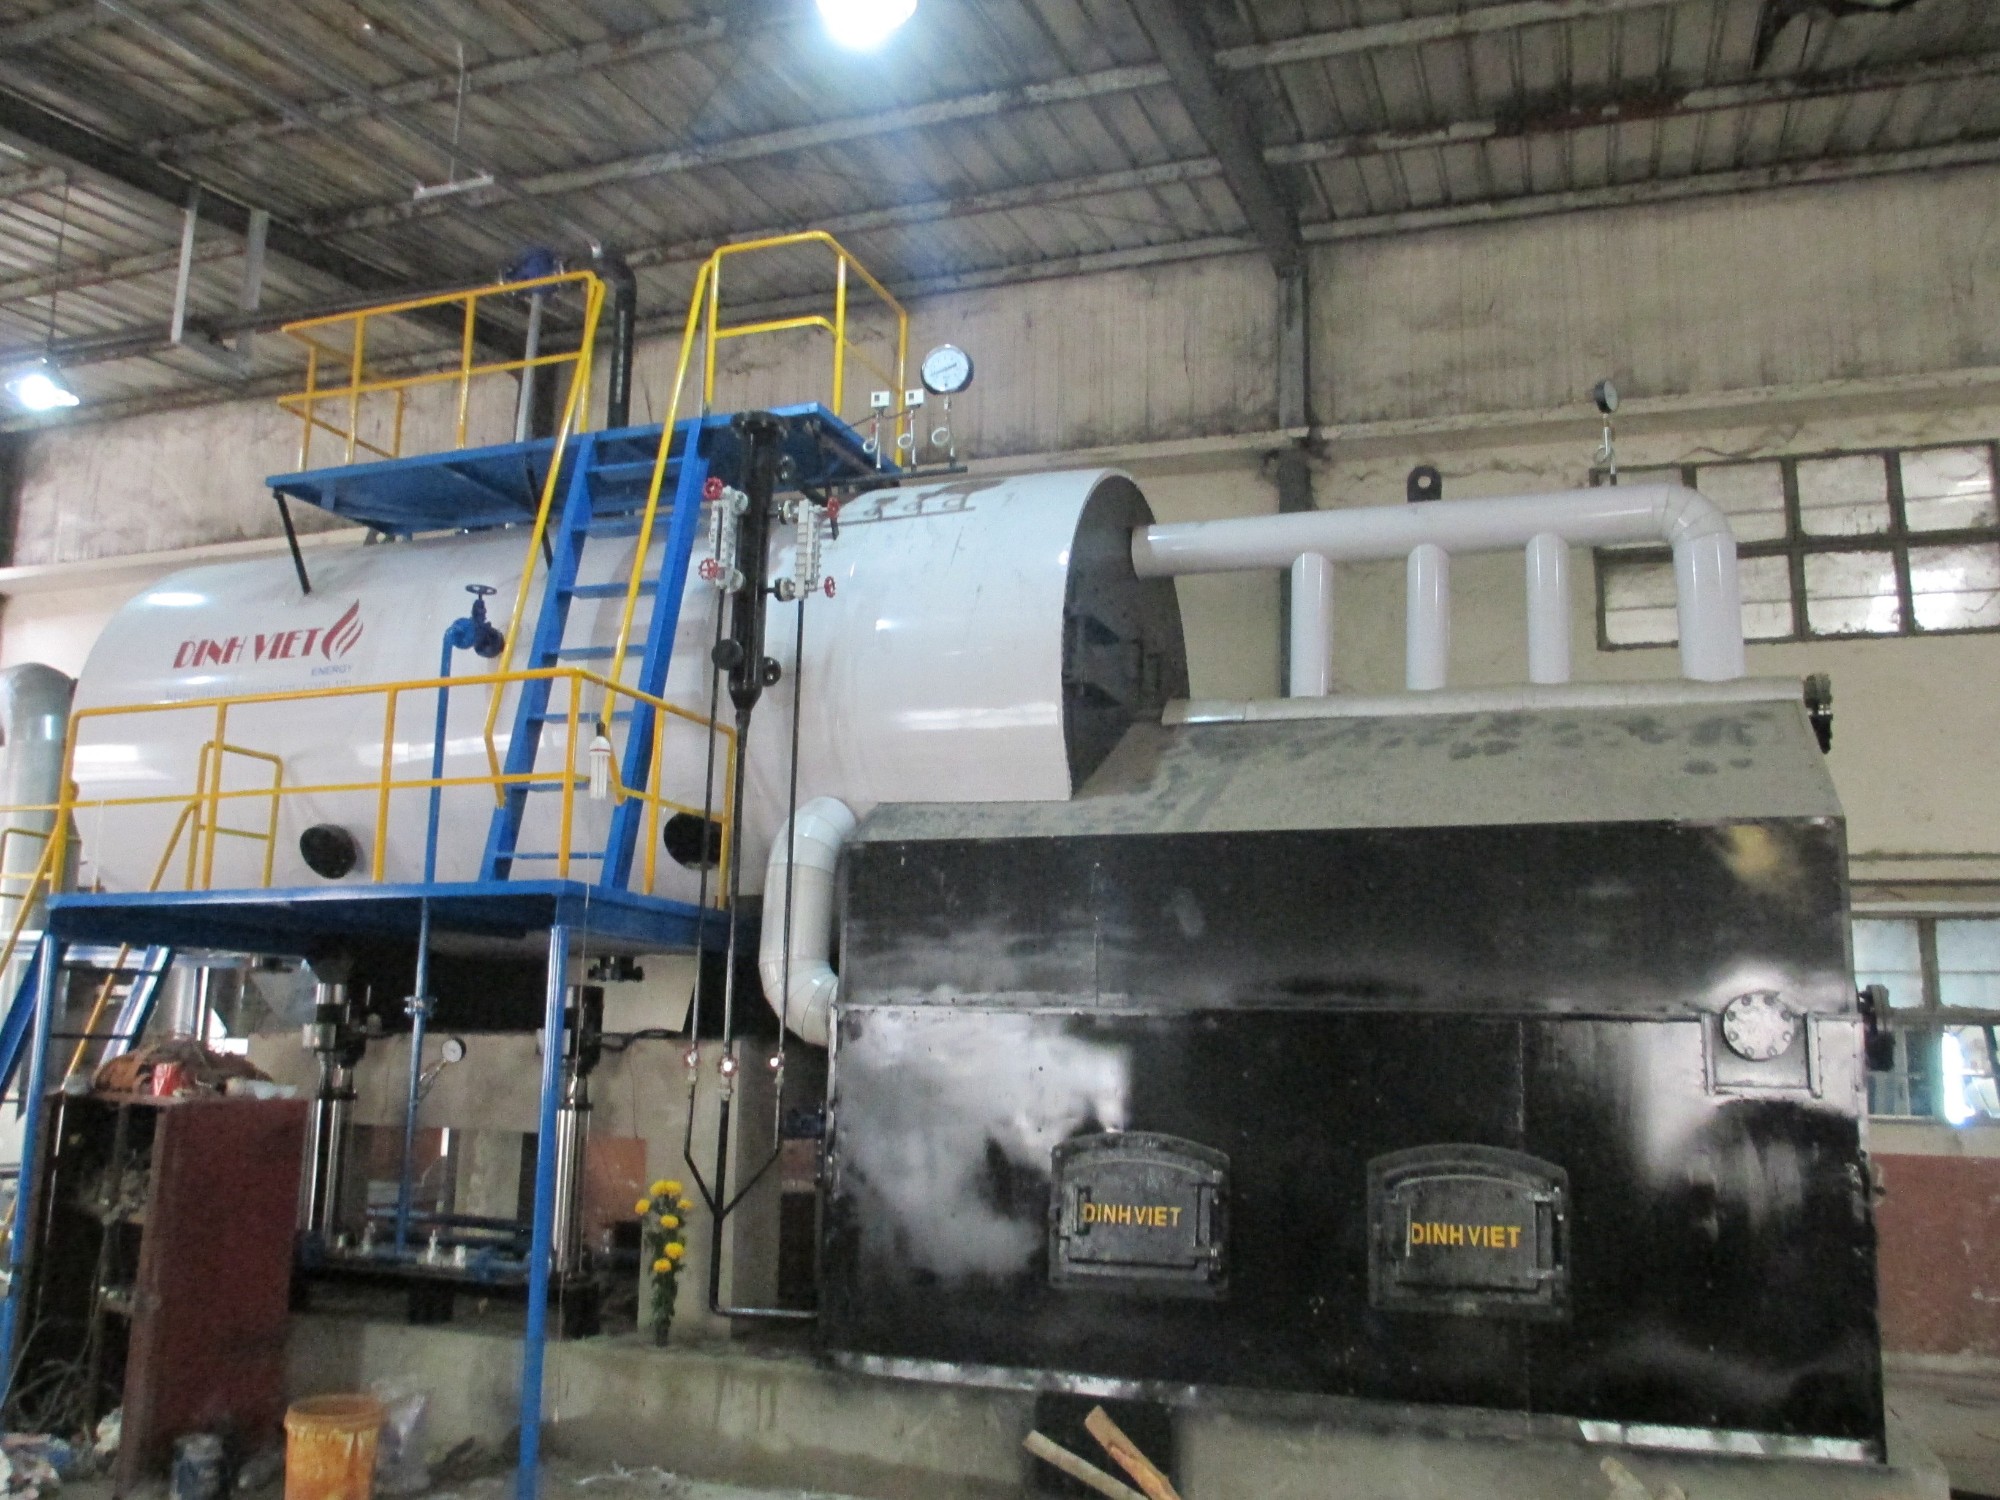
Trong bài viết này, DIVI Group chia sẻ một trường hợp thực tế đã trực tiếp khảo sát và xử lý đối với nồi hơi ghi xích kiểu ống nước - ống lửa, một ba lông, công suất 5 tấn hơi/giờ, sử dụng nhiên liệu than nhập khẩu. Đồng thời phân tích các nguyên nhân, các đánh giá, xử lý và phòng ngừa hiện tượng lò hơi bị chửa.
Nội Dung Bài Viết
I. Lò Hơi Bị Chửa Là Gì?
 Hình ảnh thực tế bao hơi của nồi hơi bị phồng do quá nhiệt cục bộ
Lò hơi bị chửa là thuật ngữ thường được sử dụng trong thực tế để mô tả hiện tượng bao hơi hoặc thân chịu áp của nồi hơi bị phồng hoặc biến dạng bất thường
Về bản chất kỹ thuật, đây là hiện tượng biến dạng dẻo của vật liệu chịu áp khi nhiệt độ kim loại vượt quá giới hạn làm việc trong một khoảng thời gian nhất định, khiến khả năng chịu lực của thép suy giảm dưới tác động của áp suất vận hành.
Điều cần lưu ý là bao hơi bị phồng không phải là một dạng hư hỏng độc lập, mà là kết quả cuối cùng của một hoặc nhiều nguyên nhân tác động đồng thời, chẳng hạn như:
-
Khả năng giải nhiệt phía nước bị suy giảm
-
Nhiệt lượng tập trung cục bộ quá lớn
-
Mực nước trong nồi hơi không được duy trì đúng quy định
-
Điều kiện vận hành vượt quá khả năng chịu tải của thiết bị
-
Vật liệu chịu áp suy giảm sau thời gian làm việc.
Nếu tiếp tục vận hành khi bao hơi hoặc thân nồi hơi đã bị biến dạng, nguy cơ mất an toàn áp lực sẽ tăng lên đáng kể và có thể dẫn đến các sự cố nghiêm trọng hơn.
II. Dấu Hiệu Nhận Biết Lò Hơi Bị Chửa
Việc phát hiện sớm các dấu hiệu bất thường giúp doanh nghiệp đánh giá tình trạng thiết bị trước khi xảy ra sự cố nghiêm trọng.
Một số dấu hiệu thường gặp bao gồm:
-
Bao hơi hoặc thân chịu áp xuất hiện vùng phồng bất thường
-
Xuất hiện vết nứt hoặc biến dạng tại khu vực bị phồng
-
Màu sắc bề mặt thép thay đổi do quá nhiệt
-
Áp suất vận hành dao động bất thường
-
Hơi cấp cho sản xuất không còn ổn định như trước
-
Phát hiện rò rỉ hơi hoặc rò rỉ nước tại khu vực biến dạng
-
Kết quả đo hình học hoặc kiểm tra định kỳ cho thấy thân chịu áp bị biến dạng
Những dấu hiệu trên không đủ để kết luận nguyên nhân, nhưng là cơ sở quan trọng để doanh nghiệp dừng thiết bị và tiến hành đánh giá kỹ thuật trước khi tiếp tục vận hành
Lưu ý: Không nên sử dụng riêng một chỉ tiêu như nhiệt độ nước hồi hoặc áp suất dao động để kết luận lò hơi bị chửa. Việc đánh giá cần dựa trên tình trạng thực tế của thiết bị kết hợp với các phương pháp kiểm tra kỹ thuật phù hợp.
III. Vì Sao Lò Hơi Bị Chửa? Nguyên Nhân Gốc Rễ
Hiện tượng bao hơi bị phồng có thể xuất hiện từ nhiều nguyên nhân khác nhau. Trong thực tế, đây thường là kết quả của nhiều yếu tố cùng tồn tại thay vì chỉ một nguyên nhân riêng lẻ.
1. Khả năng giải nhiệt phía nước bị suy giảm
Đây là nguyên nhân phổ biến nhất
Khi nước không thể tiếp xúc và làm mát bề mặt kim loại một cách hiệu quả, nhiệt độ thành thép sẽ tăng lên, làm giảm khả năng chịu lực của vật liệu dưới áp suất làm việc
Hiện tượng này có thể xảy ra do:
-
Cáu cặn bám trên bề mặt truyền nhiệt phía trước
-
Mực nước thấp hoặc mất nước cục bộ
-
Tuần hoàn nước không ổn định
2. Quá nhiệt cục bộ phía buồng đốt
Nếu nhiệt lượng tập trung quá lớn tại một khu vực trong thời gian dài, nhiệt độ kim loại sẽ tăng cao hơn khả năng chịu nhiệt của vật liệu.
Các nguyên nhân có thể bao gồm:
-
Ngọn lửa tập trung cục bộ
-
Phân bố nhiệt không đều trong buồng đốt
-
Vận hành không đúng quy trình sau khi khởi động hoặc dừng lò.
3. Chương trình xử lý nước không được kiểm soát
Nếu chất lượng nước cấp hoặc nước lò không được kiểm soát đúng theo chương trình xử lý, nguy cơ hình thành cáu cặn và ăn mòn sẽ tăng lên.
Điều này làm giảm hiệu quả truyền nhiệt và tạo điều kiện để xảy ra quá nhiệt cục bộ tại các bề mặt chịu áp.
4. Thiết bị làm việc trong điều kiện không phù hợp
Một số trường hợp bao gồm:
-
Vận hành vượt tải trong thời gian dài
-
Thiết bị đã cũ nhưng chưa được đánh giá tình trạng
-
Thay đổi điều kiện vận hành so với thiết kế ban đầu
IV. Cần Làm Gì Khi Phát Hiện Lò Hơi Bị Chửa?
Khi phát hiện bao hơi hoặc thân nồi hơi có dấu hiệu phồng, biến dạng hoặc nghi ngờ mất khả năng chịu áp, doanh nghiệp không nên tiếp tục vận hành khi chưa đánh giá đầy đủ tình trạng thiết bị
Mục tiêu của quá trình xử lý không chỉ là khắc phục vị trí bị biến dạng mà còn phải xác định đúng nguyên nhân gây ra sự cố để tránh tái diễn sau khi sửa chữa.
1. Dừng vận hành và cô lập hệ thống
Ngay khi phát hiện dấu hiệu bất thường cần:
-
Dừng vận hành nồi hơi theo đúng quy trình.
-
Giảm áp và hạ nhiệt theo hướng dẫn vận hành.
-
Cô lập thiết bị để phục vụ công tác kiểm tra.
Không nên tiếp tục vận hành chỉ vì hệ thống vẫn còn duy trì được áp suất hoặc sản lượng hơi, bởi biến dạng của bao hơi có thể tiếp tục phát triển trong quá trình làm việc.
2. Khảo sát hiện trạng thiết bị
Sau khi nồi hơi được đưa về trạng thái an toàn, cần khảo sát tổng thể hiện trạng của hệ thống.
-
Kiểm tra hình dạng khu vực bị biến dạng.
-
Đo kích thước vùng phồng.
-
Kiểm tra dấu hiệu đổi màu do quá nhiệt.
-
Kiểm tra tình trạng rò rỉ nước hoặc rò rỉ hơi.
-
Đánh giá tình trạng chịu lửa tại khu vực buồng đốt.
-
Kiểm tra cáu cặn phía nước và tro, muội phía buồng đốt.
Việc khảo sát tổng thể giúp xác định liệu sự cố chỉ xảy ra cục bộ hay đã ảnh hưởng đến các khu vực khác của nồi hơi.
 Kiểm tra siêu âm giúp đánh giá chiều dày và tình trạng vật liệu tại khu vực bao hơi bị biến dạng
3. Thực hiện kiểm tra không phá hủy (NDT)
Sau khi khảo sát hiện trạng, cần lựa chọn các phương pháp kiểm tra phù hợp để đánh giá mức độ hư hỏng.
Các phương pháp thường được áp dụng gồm:
-
Đo chiều dày bằng siêu âm (UT).
-
Kiểm tra thẩm thấu màu (PT) khi nghi ngờ xuất hiện vết nứt bề mặt.
-
Kiểm tra từ tính (MT) đối với các khu vực thích hợp.
-
Chụp ảnh bức xạ (RT) nếu cần đánh giá mối hàn hoặc khuyết tật bên trong.
-
Lập bản đồ chiều dày tại khu vực biến dạng.
Kết quả của các phép kiểm tra này là cơ sở để đánh giá khả năng chịu áp còn lại của thiết bị.
Lưu ý: Đo chiều dày bằng siêu âm chỉ là một trong các phương pháp đánh giá, không nên sử dụng kết quả đo chiều dày làm căn cứ duy nhất để quyết định phương án sửa chữa.
4. Đánh giá khả năng chịu áp của thiết bị
Sau khi hoàn thành công tác khảo sát và kiểm tra không phá hủy, cần đánh giá tổng thể khả năng chịu áp còn lại của bao hơi hoặc thân nồi hơi trước khi quyết định phương án sửa chữa.
Việc đánh giá không nên chỉ dựa trên kết quả đo chiều dày mà cần xem xét đồng thời nhiều yếu tố như:
-
Mức độ và phạm vi biến dạng.
-
Chiều dày còn lại của vật liệu.
-
Kết quả kiểm tra không phá hủy (UT, PT, MT hoặc RT khi cần).
-
Điều kiện làm việc của nồi hơi (áp suất, nhiệt độ, số giờ vận hành).
-
Hồ sơ thiết kế và các yêu cầu kỹ thuật liên quan.
Kết quả đánh giá sẽ là cơ sở để lựa chọn phương án phù hợp như tiếp tục theo dõi, sửa chữa, gia cường trong trường hợp đáp ứng yêu cầu kỹ thuật hoặc thay thế bộ phận bị hư hỏng.
V. Lựa Chọn Phương Án Xử Lý
Sau khi hoàn thành công tác đánh giá, phương án xử lý cần được lựa chọn dựa trên:
-
Mức độ biến dạng.
-
Chiều dày còn lại của vật liệu.
-
Kết quả kiểm tra không phá hủy.
-
Điều kiện làm việc của nồi hơi.
-
Quy định kiểm định và yêu cầu an toàn áp lực.
Trong thực tế, không có một giải pháp chung áp dụng cho mọi trường hợp.
Phương án 1: Thay thế phần bị hư hỏng
Khi vùng biến dạng không còn đáp ứng yêu cầu chịu áp hoặc xuất hiện các khuyết tật nghiêm trọng, giải pháp thường được xem xét là:
-
Cắt bỏ phần bị hư hỏng.
-
Thay thế bằng vật liệu phù hợp với thiết kế.
-
Thực hiện hàn theo đúng quy trình kỹ thuật.
-
Kiểm tra chất lượng sau sửa chữa.
-
Thử áp và kiểm định theo quy định trước khi đưa thiết bị trở lại vận hành.
Đây là phương án có mức độ can thiệp lớn nhưng giúp khôi phục tình trạng làm việc của thiết bị khi đáp ứng đầy đủ các yêu cầu kỹ thuật.
Phương án 2: Gia cường trong trường hợp phù hợp
Đối với một số trường hợp cụ thể, sau khi đã đánh giá đầy đủ tình trạng thiết bị và xác nhận vẫn đáp ứng các yêu cầu kỹ thuật, đơn vị chuyên môn có thể xem xét các giải pháp gia cường.
Việc lựa chọn phương án này phải căn cứ trên:
-
Kết quả đánh giá kỹ thuật.
-
Hồ sơ thiết kế.
-
Điều kiện vận hành thực tế.
-
Yêu cầu của đơn vị kiểm định (nếu có).
Không nên xem gia cường là giải pháp áp dụng cho mọi trường hợp hoặc sử dụng như một biện pháp thay thế việc đánh giá tình trạng chịu áp của thiết bị.
Sau khi sửa chữa cần thực hiện những gì?
Sau khi hoàn thành công tác sửa chữa, doanh nghiệp nên:
-
Kiểm tra lại toàn bộ khu vực đã xử lý.
-
Đánh giá nguyên nhân gốc gây ra hiện tượng bao hơi bị phồng.
-
Kiểm tra hệ thống xử lý nước.
-
Kiểm tra chế độ xả đáy.
-
Kiểm tra hệ thống báo mức nước.
-
Kiểm tra điều kiện cháy trong buồng đốt.
-
Xây dựng kế hoạch theo dõi định kỳ nhằm phát hiện sớm các dấu hiệu bất thường.
Việc xử lý chỉ thực sự hoàn thành khi nguyên nhân gốc được xác định và khắc phục, thay vì chỉ sửa chữa phần bị biến dạng.
VI. Giải Pháp Phòng Ngừa Lò Hơi Bị Chửa
Việc sửa chữa bao hơi hoặc thân nồi hơi bị phồng chỉ là giải pháp khắc phục hậu quả. Để hạn chế hiện tượng này tái diễn, doanh nghiệp cần kiểm soát đồng bộ từ chất lượng nước cấp, quá trình vận hành, chế độ bảo trì đến công tác kiểm tra định kỳ.
1. Kiểm soát chất lượng nước cấp đúng quy trình
 Hệ thống xử lý nước cấp cho nồi hơi giúp hạn chế cáu cặn và ăn mòn
Chất lượng nước cấp có ảnh hưởng trực tiếp đến quá trình hình thành cáu cặn và ăn mòn bên trong nồi hơi.
Nếu nước cấp không được xử lý đúng theo chương trình xử lý nước, các tạp chất và khoáng chất hòa tan có thể bám lên bề mặt truyền nhiệt. Theo thời gian, lớp cáu cặn này làm giảm khả năng truyền nhiệt, khiến nhiệt độ kim loại tăng cao và có thể dẫn đến hiện tượng quá nhiệt cục bộ.
Vì vậy, nước cấp cần được xử lý và kiểm soát theo đúng chương trình xử lý nước trước khi đưa vào nồi hơi.
Đọc thêm bài viết “Tại sao phải xử lý nước lò hơi?” để hiểu rõ nguyên nhân gây cáu cặn và cách chọn hóa chất phù hợp.
2. Kiểm soát cáu cặn phía nước
Cáu cặn bám trên bề mặt truyền nhiệt phía nước làm giảm khả năng truyền nhiệt từ kim loại sang nước.
Khi lớp cáu cặn dày lên, nhiệt lượng không được truyền đi hiệu quả, làm nhiệt độ kim loại tăng cao. Nếu tình trạng này kéo dài, có thể dẫn đến quá nhiệt cục bộ và làm biến dạng các bộ phận chịu áp.
Do đó, cần:
-
Kiểm soát chất lượng nước cấp.
-
Theo dõi chất lượng nước lò theo chương trình xử lý.
-
Kiểm tra định kỳ tình trạng cáu cặn trong các kỳ dừng lò.
Lưu ý: Cáu cặn hình thành ở phía nước của bề mặt truyền nhiệt và cần được phân biệt với tro, muội hoặc xỉ bám ở phía lửa.
Tìm hiểu thêm: Nguyên nhân gây cáu cặn trong lò hơi
3. Vệ sinh tro, muội và xỉ phía buồng đốt định kỳ
Trong quá trình vận hành, tro, muội và các sản phẩm cháy có thể bám lên bề mặt truyền nhiệt phía buồng đốt.
Các lớp bám này làm giảm khả năng truyền nhiệt từ ngọn lửa và dòng khói sang thành ống, khiến nhiệt độ khói tăng và hiệu suất nồi hơi giảm.
Do đó, cần vệ sinh định kỳ:
-
Buồng đốt.
-
Các dàn ống truyền nhiệt.
-
Bộ hâm nước (Economizer).
-
Bộ sấy không khí (Air Preheater).
-
Các bề mặt tiếp xúc trực tiếp với dòng khói.
Việc vệ sinh định kỳ giúp duy trì khả năng truyền nhiệt và ổn định hiệu suất của hệ thống.
4. Duy trì mực nước đúng quy định
Duy trì mực nước đúng quy định là một trong những yêu cầu quan trọng nhất trong vận hành nồi hơi.
Nếu mực nước xuống thấp hoặc xảy ra hiện tượng mất nước cục bộ, khả năng làm mát bề mặt kim loại sẽ giảm đáng kể. Khi đó, nhiệt độ kim loại có thể tăng nhanh và vượt quá giới hạn làm việc của vật liệu.
Doanh nghiệp cần kiểm tra định kỳ:
-
Kính thủy.
-
Thiết bị báo mức nước.
-
Bộ điều khiển mức nước.
-
Cảnh báo mức nước thấp.
-
Chức năng dừng lò khi cạn nước.
-
Hệ thống cấp nước cho nồi hơi.
Nếu phát hiện bất kỳ thiết bị nào hoạt động không chính xác, cần sửa chữa hoặc thay thế trước khi đưa nồi hơi trở lại vận hành.
5. Thực hiện xả đáy theo chỉ số TDS
Xả đáy không nên được thực hiện theo kinh nghiệm hoặc cảm tính.
Tần suất và lượng nước xả cần được xác định dựa trên chỉ số TDS (Total Dissolved Solids) nhằm duy trì chất lượng nước trong lò.
Việc kiểm soát TDS đúng cách giúp:
-
Hạn chế hình thành cáu cặn.
-
Duy trì chất lượng nước lò.
-
Nâng cao hiệu quả truyền nhiệt.
-
Giảm thất thoát nhiệt do xả đáy quá mức.
Đọc thêm bài viết “Quy trình xả đáy đúng cách” để nắm rõ thời điểm, kỹ thuật và tần suất xả đáy phù hợp cho từng loại hệ thống.
 Xả đáy lò hơi mỗi ngày
6. Vận hành nồi hơi đúng điều kiện thiết kế
Nồi hơi cần được vận hành trong phạm vi thông số mà nhà chế tạo quy định.
Doanh nghiệp nên hạn chế:
-
Vận hành quá tải trong thời gian dài.
-
Thay đổi tải đột ngột và liên tục.
-
Vận hành ngoài phạm vi thiết kế.
Duy trì chế độ vận hành ổn định giúp giảm ứng suất nhiệt, hạn chế nguy cơ hư hỏng các bộ phận chịu áp và kéo dài tuổi thọ thiết bị.
7. Thực hiện kiểm tra và bảo trì định kỳ
Kiểm tra định kỳ giúp phát hiện sớm các dấu hiệu bất thường trước khi chúng phát triển thành sự cố nghiêm trọng.
Tùy theo điều kiện vận hành, nội dung kiểm tra có thể bao gồm:
-
Kiểm tra trực quan các bộ phận chịu áp.
-
Đo chiều dày tại các vị trí cần thiết.
-
Kiểm tra bề mặt truyền nhiệt.
-
Đánh giá chương trình xử lý nước.
-
Kiểm tra các thiết bị an toàn và thiết bị đo lường.
-
Đánh giá tổng thể tình trạng vận hành của nồi hơi.
Một chương trình bảo trì phòng ngừa được thực hiện đầy đủ không chỉ giúp nâng cao độ an toàn mà còn kéo dài tuổi thọ thiết bị và giảm nguy cơ dừng lò ngoài kế hoạch.
Tìm hiểu thêm: Dịch vụ bảo trì, bảo dưỡng lò hơi từ DIVI Group
VII. Câu Hỏi Thường Gặp (FAQ)
1. Lò hơi bị chửa là gì?
"Lò hơi bị chửa" là cách gọi ví von để mô tả hiện tượng bao hơi (ba lông hơi) bị phồng lên bất thường do phần thép chịu áp bị quá nhiệt và biến dạng dưới tác động của áp suất. Đây là một sự cố rất nguy hiểm, gây mất an toàn cho hệ thống nồi hơi, cần được kiểm tra và xử lý ngay khi phát hiện.
2. Nguyên nhân chính khiến lò hơi bị chửa là gì?
Bao hơi bị phồng có thể xuất phát từ nhiều nguyên nhân khác nhau, như cáu cặn tích tụ lâu ngày tại khu vực truyền nhiệt, mực nước thấp hoặc mất nước cục bộ, quá nhiệt cục bộ phía buồng đốt, chế độ vận hành không phù hợp hoặc sự suy giảm khả năng chịu lực của vật liệu sau thời gian dài làm việc.
Trong đó, cáu cặn là một trong những nguyên nhân thường gặp. Lớp cáu cặn ngăn nước tiếp xúc với bề mặt kim loại, làm giảm khả năng giải nhiệt, khiến thép bị quá nhiệt, giảm khả năng chịu lực và có thể dẫn đến hiện tượng bao hơi bị phồng dưới tác động của áp suất làm việc.
3. Khi phát hiện lò hơi bị chửa cần xử lý như thế nào?
Trước hết cần khảo sát và kiểm tra phần bị phồng để đánh giá khả năng chịu áp còn lại của bao hơi.
Tùy theo kết quả kiểm tra, có thể lựa chọn một trong hai phương án:
-
Cắt bỏ phần bị phồng và thay bằng tấm thép mới.
-
Gia cường phần bị phồng nếu chiều dày còn đáp ứng yêu cầu chịu áp.
Việc lựa chọn phương án phụ thuộc vào tình trạng thực tế của thiết bị.
4. Những loại nồi hơi nào cần đặc biệt lưu ý sự cố này?
Hiện tượng này có thể gặp ở nhiều loại nồi hơi khác nhau khi xảy ra quá nhiệt cục bộ. Tuy nhiên, đối với một số kiểu lò có ngọn lửa tác động trực tiếp phía dưới bao hơi, doanh nghiệp cần đặc biệt chú ý đến tình trạng truyền nhiệt và làm mát của khu vực này.
5. Doanh nghiệp cần làm gì để hạn chế nguy cơ lò hơi bị chửa?
Để hạn chế nguy cơ xảy ra sự cố, cần kiểm soát đồng bộ nhiều yếu tố trong quá trình vận hành thay vì chỉ tập trung vào một nguyên nhân riêng lẻ.
-
Kiểm soát chất lượng nước cấp và chương trình xử lý nước.
-
Hạn chế cáu cặn phía nước và vệ sinh định kỳ tro, muội, xỉ bám trên bề mặt truyền nhiệt phía buồng đốt.
-
Duy trì mực nước trong nồi hơi theo đúng quy định và kiểm tra định kỳ các thiết bị báo mức nước.
-
Thực hiện xả đáy theo chỉ số TDS (Total Dissolved Solids) để duy trì chất lượng nước trong lò.
-
Vận hành nồi hơi đúng điều kiện thiết kế, tránh quá tải hoặc thay đổi phụ tải đột ngột.
-
Thực hiện kiểm tra, bảo trì và đánh giá định kỳ các bộ phận chịu áp cũng như các thiết bị an toàn.
6. Bao lâu nên vệ sinh khu vực bao hơi đối với nồi hơi đốt bụng?
Khu vực bao hơi của nồi hơi đốt bụng nên được kiểm tra và vệ sinh khoảng 1–2 tuần một lần.
Việc vệ sinh càng thường xuyên sẽ càng giảm nguy cơ cáu cặn tích tụ và giúp hệ thống vận hành an toàn hơn.
VI. Kết luận: Lò hơi bị chửa – Dấu hiệu cảnh báo không thể xem nhẹ
Nếu phát hiện bao hơi hoặc thân nồi hơi có dấu hiệu phồng, biến dạng, đổi màu hoặc xuất hiện các bất thường trong quá trình vận hành, doanh nghiệp không nên tiếp tục sử dụng thiết bị khi chưa đánh giá đầy đủ tình trạng kỹ thuật.
Việc xử lý không chỉ dừng ở sửa chữa khu vực bị hư hỏng mà cần xác định đúng nguyên nhân gây ra hiện tượng biến dạng để có giải pháp khắc phục phù hợp.
Đánh giá chính xác tình trạng thiết bị, lựa chọn phương án sửa chữa đúng kỹ thuật và thực hiện các biện pháp phòng ngừa phù hợp sẽ giúp duy trì vận hành an toàn, bảo vệ thiết bị và giảm nguy cơ tái diễn sự cố trong tương lai.
Điều quan trọng là không nên chỉ xử lý phần bị phồng mà cần xác định nguyên nhân gốc để tránh sự cố tái diễn.
Sự chủ động hôm nay sẽ quyết định an toàn sản xuất ngày mai.
Nếu doanh nghiệp phát hiện thân nồi hơi hoặc bao hơi có dấu hiệu phồng, biến dạng hoặc đổi màu bất thường, không nên tiếp tục vận hành khi chưa đánh giá đầy đủ tình trạng kỹ thuật.
Đội ngũ kỹ thuật DIVI Group có thể hỗ trợ khảo sát hiện trường, đánh giá nguyên nhân, phân tích mức độ hư hỏng và đề xuất phương án xử lý phù hợp với hiện trạng của từng hệ thống.
Hotline kỹ thuật: 0942 488 818
Bài viết liên quan:


Video tham khảo thêm:
Khám Phá Cát Trong Lò Hơi Tầng Sôi – Mẹo Để Cháy Hiệu Quả Hơn!
Nguyên Nhân Khiến Nồi Hơi Tràn Nước & Cách Khắc Phục Hiệu Quả!
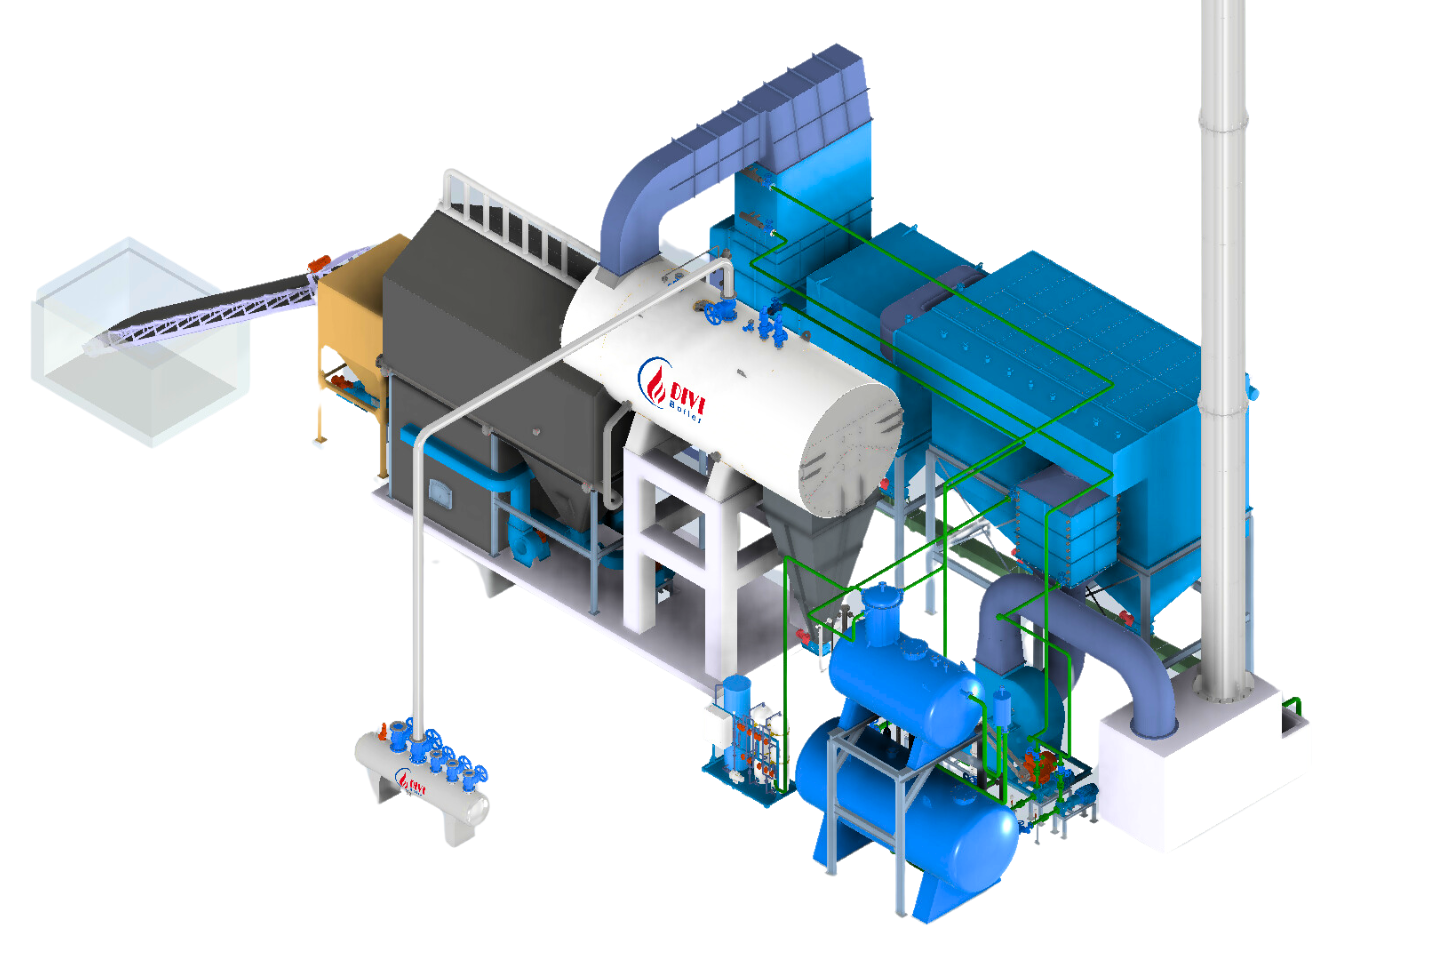
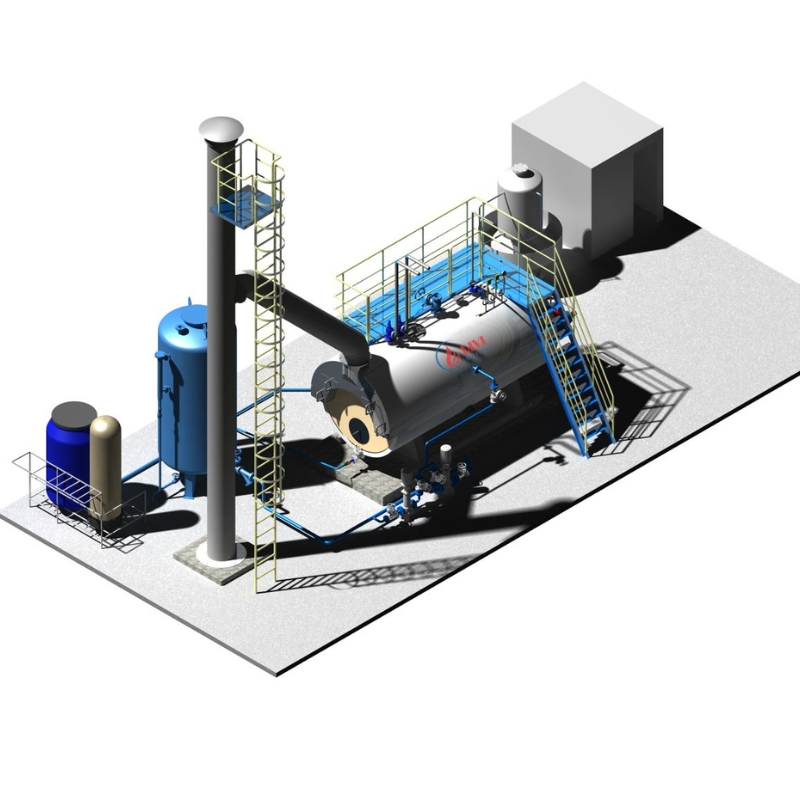
Các sản phẩm nồi hơi của Tập đoàn DIVI:
Các tin khác
-
ỨNG DỤNG CỦA NỒI HƠI TRONG CÔNG NGHIỆP: 6 ỨNG DỤNG PHỔ BIẾN VÀ GIẢI PHÁP NHIỆT ĐỘ CAO
19/08/2026, -
Phân Loại Lò Hơi Theo Cấu Tạo: Lò Hơi Tổ Hợp, Một Và Hai Ba Lông
15/08/2026, -
Lò Hơi Tầng Sôi: Cấu Tạo, Nguyên Lý Hoạt Động Và Ưu Nhược Điểm
07/08/2026, -
Nồi Hơi Là Gì? Nguyên Lý Hoạt Động Và Phân Loại Nồi Hơi Theo Nhiên Liệu
28/07/2026, -
8 ĐIỂM THẤT THOÁT NĂNG LƯỢNG KHIẾN NỒI HƠI TIÊU HAO NHIÊN LIỆU VÀ CÁCH KHẮC PHỤC
17/07/2026,

CÔNG TY TNHH TẬP ĐOÀN DIVI
Office: 588 Phạm Văn Chiêu, phường An Hội Đông, TP.HCM
Factory: đường Khánh Bình 10, khu phố Khánh Vân, phường Tân Hiệp, TP.HCM
Hotline: 0942 488 818
Tel: 0274 3800 338
Email: info@divigroup.com.vn
GPKD : 0311016524, cấp ngày : 26/07/2011 bởi Sở Kế Hoạch và Đầu Tư TP.Hồ Chí Minh.
Người đại diện: Lê Văn Hiếu
Online :
Lượt truy cập :